苏州精密制造车间完成第四批机器安装,三台数控机床落位误差控制在0.02毫米内。工程师通宵校准水平,吊装时关闭空调防气流干扰。基础沉降与地脚螺栓预紧力成为关键控制点。
广东一五金厂用台式光谱仪检出来料铬含量偏差,退料止损。台式机型在金属来料、RoHS筛查中仍靠稳定性和样品前处理取胜。
产线质检主管用线圈测试仪发现定子电感值偏低8%,拆机后找到漆包线刮伤。案例说明,夹具压力、温度漂移和判据设置决定测试可信度,提前拦截比整机返工更划算。
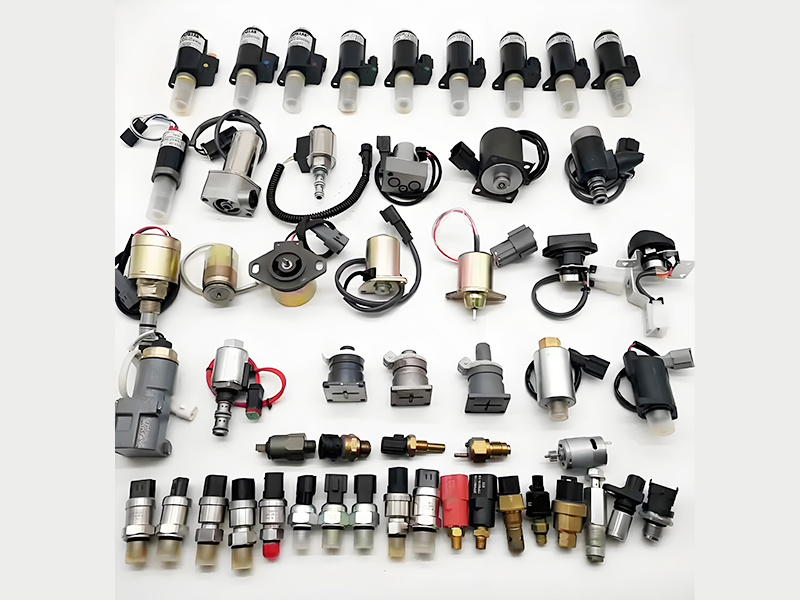
东莞五金厂把人工检测线换成非标设备,单机替换、快速换型成为珠三角中小工厂改造的新选择。交付周期、来料公差与模块化能力,正考验供应商。
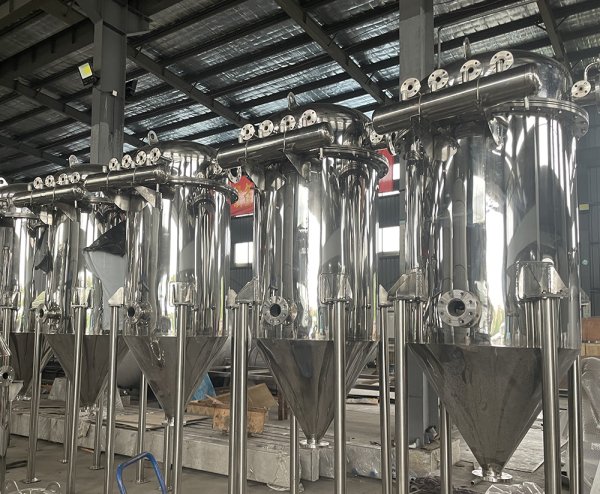
巴掌大的现场计量工具正在压缩停机窗口。汽车、风电和第三方检测团队用便携式校准仪完成压力、温度与电信号比对,选型需盯住稳定性、溯源链和现场耐受性。
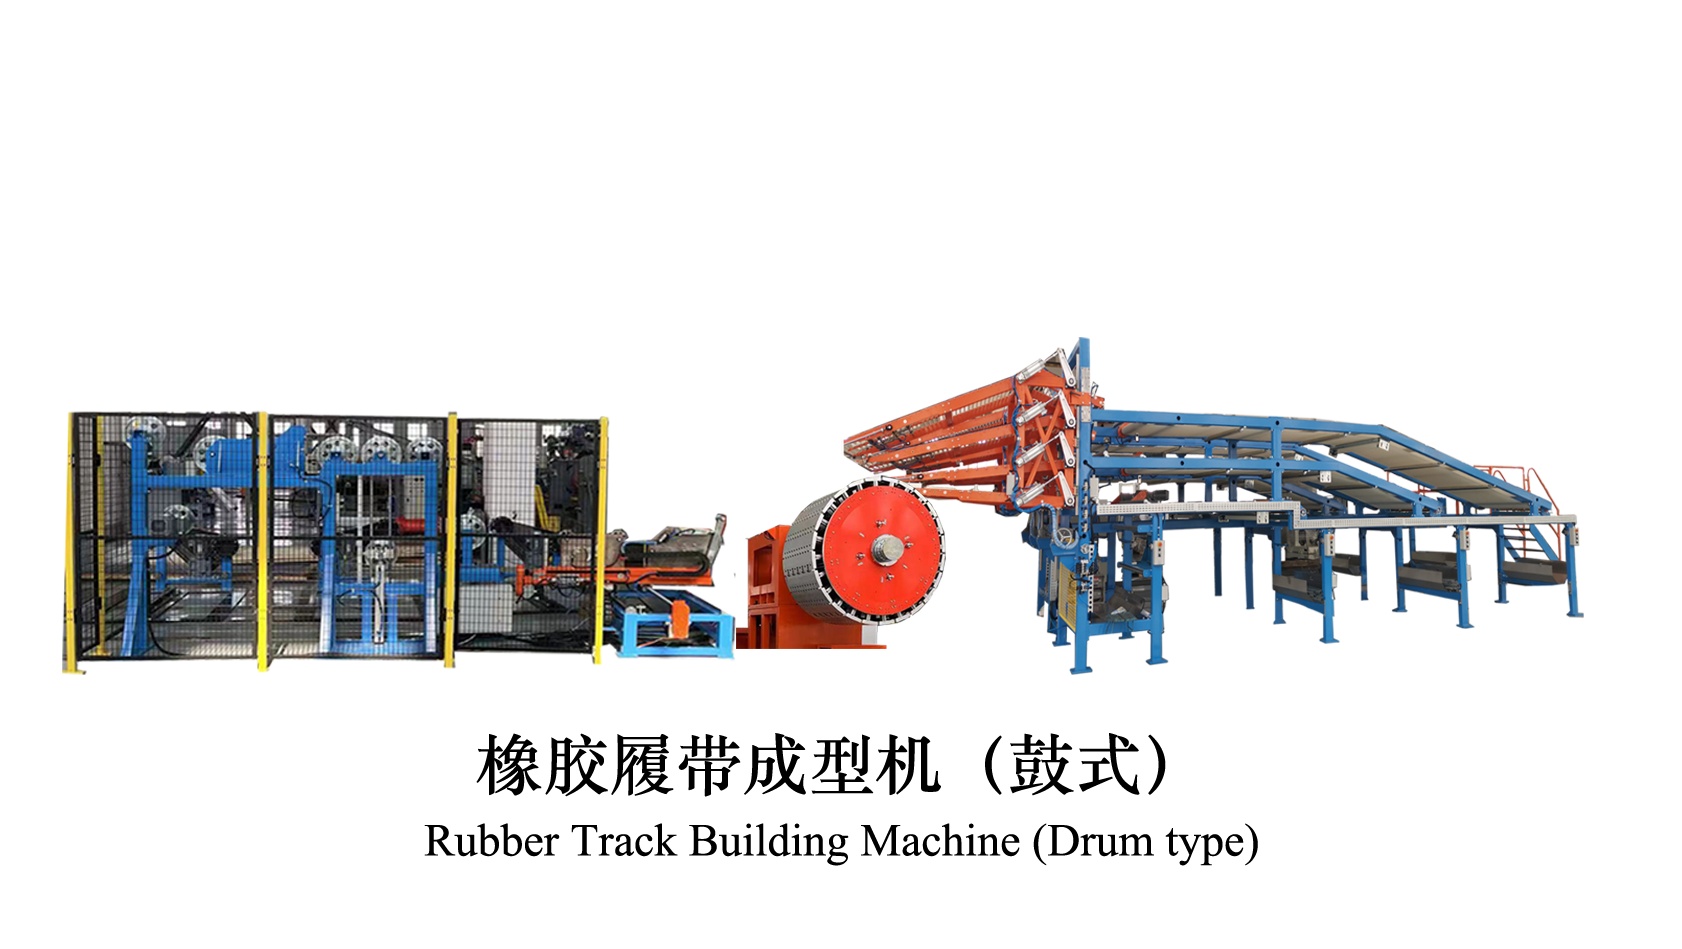
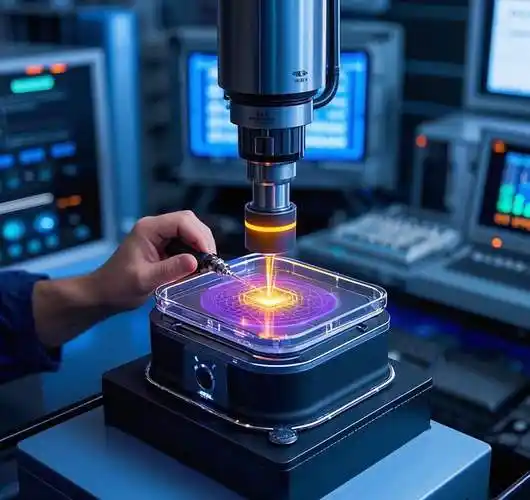
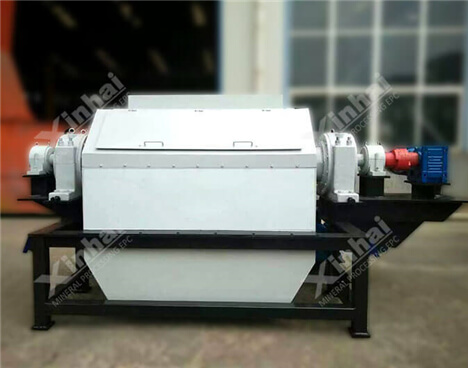
宁波一轴承厂用振动测试仪在30秒内拦下电机转子,轴向振动峰值2.8mm/s超过内控线。质检员从听异响转向看趋势曲线,报警分三级,误报率下降。
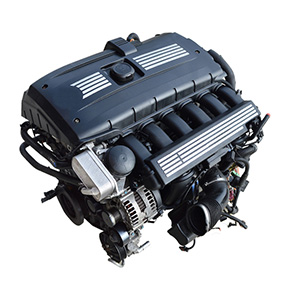
凌晨两点,东莞一家电子厂的打标机器仍在铝壳上刻二维码。喷墨方案因油污模糊被换下,光纤打标机以0.01毫米精度站稳产线,设备选型开始看材质、节拍和追溯要求。
2026-09-22
2026-09-22
2026-09-22
2026-09-22
2026-09-22